RÉPONSE RAPIDE
Le choix d'un nettoyeur de sols d'atelier dépend du résidu qu'il laisse derrière lui — copeaux, liquide de refroidissement ou poussière déposée — car chacun de ces résidus endommage différemment une machine. La surface au sol détermine la taille ; le processus détermine quelle machine peut y survivre.
- ateliers d'usinage Ils produisent simultanément des copeaux et du fluide de coupe ; le brossage avant la collecte à sec transforme les copeaux en une boue qui obstrue les systèmes de récupération.
- étages d'assemblage et d'électronique Combattons les poussières fines et l'électricité statique, pas l'huile — le ramassage à sec mène en tête et le nettoyage humide reste dans des zones définies.
- Zones de fonderie, de soudage et de meulage génèrent une poussière épaisse et adhérente ; les balayeuses transportent cette poussière et le nettoyage suit.
- Alimentation, médecine et médecine de précision Ajouter les exigences de lavage, de drainage et d'hygiène documentées — à confirmer auprès du fabricant.
Ci-dessous : trois types de résidus, quatre profils d'atelier, la règle du sec avant l'humide et une spécification en six lignes.
Pourquoi un atelier n'est pas qu'un sol sale
Un atelier de production transporte les sous-produits d'un processus, et non de la saleté aléatoire — et les résidus de processus ont une chimie et une taille de particules qui dictent la méthode de nettoyage avant même de comparer une machine.
La plupart des conseils de nettoyage considèrent les sols industriels comme une seule catégorie et classent les machines par taille. Dans une usine sujette aux pannes fréquentes : une cellule d’usinage est recouverte de brouillard de fluide de coupe et de fines particules métalliques, une chaîne de montage de poussière d’emballage, une fonderie de sable décantable et de poussière de coulée. Une autolaveuse performante dans le premier cas peut s’avérer inadaptée dans le second et dangereuse dans le troisième. Trier les résidus au préalable permet d’effectuer le reste du travail de manière mécanique et non subjective. aperçu des problèmes courants de nettoyage des sols industriels Ce guide répertorie les symptômes ; il procède à rebours à partir du processus.
Les trois choses qu'un processus laisse sur le sol
Chaque résidu présent dans l'atelier se retrouve dans l'un des trois états physiques suivants : solide, liquide ou en suspension dans l'air. Chaque état contraint une partie différente de la machine.
| Type de résidu | Sources typiques | Ce que cela fait aux équipements | Implication du nettoyage |
|---|---|---|---|
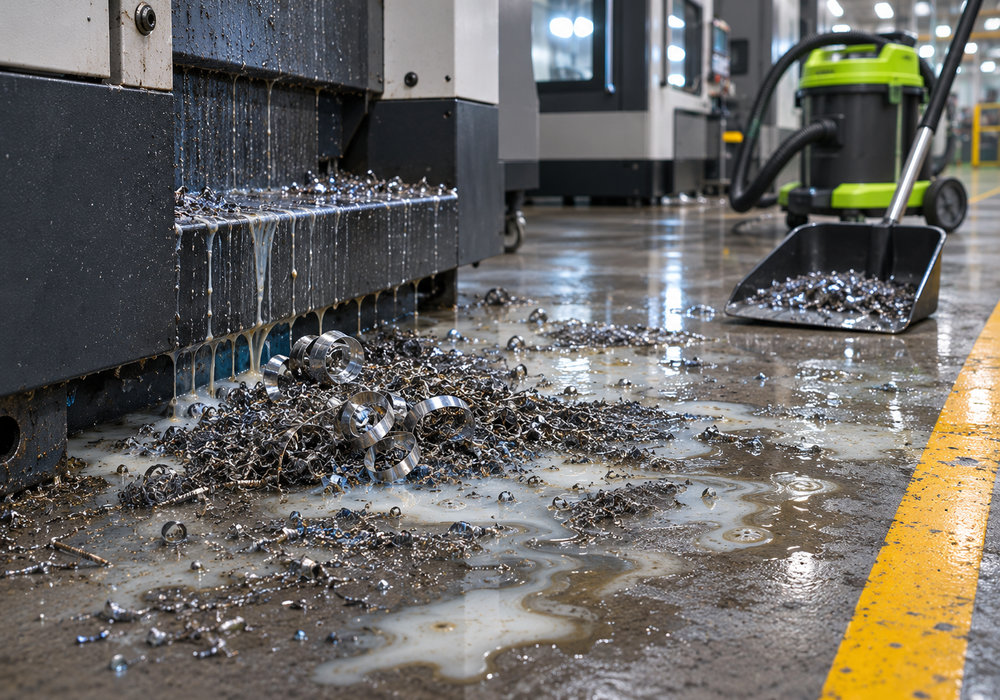
| particules solides (copeaux, copeaux, sable, chutes) | Tournage, fraisage, rectification, fonderie, sciage | Les touffes de brosses, les tampons à gratter, les filtres de récupération et les canaux de raclette sont inclus. | Doit être ramassé à sec et enlevé avant que l'eau ne touche le sol |
| Films liquides (liquide de refroidissement, huile hydraulique, agents de démoulage) | Centres d'usinage, presses, moulage, gouttes d'entretien | La mousse qui se forme dans le réservoir de récupération annule le vide, provoque l'hydroglissement du caoutchouc de la raclette et laisse un film qui se resalise rapidement. | Nécessite une méthode d'élimination de la mousse plus rigoureuse, une pression plus ferme de la raclette et une procédure d'élimination légale. |
| poussières en suspension dans l'air (particules fines, oxyde métallique, farine, ciment) | Meulage, soudage, ponçage, manutention de vrac, démoulage | Les filtres se chargent en quelques heures, se redéposent derrière la machine et se remet en suspension dans l'air si on les balaie à sec avec un outil inadapté. | Nécessite un système de collecte des poussières contrôlé et un itinéraire planifié du propre au sale. |
On choisit donc d'abord une machine de nettoyage pour l'atelier principal, puis une machine pour l'atelier secondaire. Lorsque les deux arrivent simultanément (cas typique des ateliers d'usinage), l'ordre de passage prime sur la fiche technique.
Quatre profils d'atelier et la configuration requise pour chacun
Les ateliers d'usinage, d'assemblage, à forte concentration de poussière et à exigences d'hygiène élevées nécessitent quatre configurations différentes, et les différences sont structurelles plutôt qu'esthétiques.
| Profil | Résidu dominant | Une configuration qui tient la route | La contrainte qui le décide |
|---|---|---|---|
| Cellules d'usinage et de commande numérique par ordinateur (CNC) | Copeaux et liquide de coupe, humides et collants | Collecte à sec d'abord, puis lavage avec une raclette résistante à l'abrasion, démoussage et récupération tolérante aux hydrocarbures | Gestion des boues : les copeaux ne doivent jamais pénétrer dans le réservoir de récupération. |
| Assemblage, électronique, mécanique légère | Poussières fines, fibres d'emballage, petits composants | Nettoyeur autoporté compact avec filtration haute performance, faible consommation d'eau et accessoires antistatiques | Accès entre les bancs et risque d'infiltration d'eau dans les installations électriques |
| Fonderie, soudage, meulage, ponçage | Poussière épaisse et sédimentable sur de grandes surfaces | Programme de balayage avec épurateur uniquement pour les zones humides | Volume de poussière : la capacité à sec, et non la largeur de nettoyage, devient la limite |
| Fabrication de produits alimentaires, médicaux et de précision | Terres organiques, eau de lavage, contamination contrôlée | Épurateur lavable avec spécifications documentées du réservoir et des matériaux | Exigences documentées en matière d'hygiène et de drainage — à vérifier auprès du fabricant |
Le meilleur nettoyant pour sols d'atelier est celui dont le point faible se situe en dehors de son résidu dominant : une forte récupération d'eau avec un filtre à particules fines convient à une ligne d'embouteillage mais est inefficace dans un atelier de broyage.
Séchage avant humidité : la séquence qui détermine la réussite du travail
Sur tout sol recouvert de copeaux solides, la collecte à sec doit être la première étape — une fois que l'eau entre en contact avec les fines particules métalliques, elles se transforment en une boue qu'aucune raclette ne peut récupérer proprement.
Cette règle distingue les ateliers qui nettoient bien de ceux qui nettoient constamment. Les fines particules d'aluminium ou de fonte se comportent comme du sable sous une brosse : elles abrasent le revêtement de sol, marquent les lignes peintes et usent la jupe de la brosse en quelques semaines. Avec de l'eau, ces mêmes fines se transforment en une pâte qui s'étale dans l'allée, sèche en un film collant et encrasse le filtre de récupération jusqu'à ce que l'aspiration diminue. Les équipes réagissent alors en frottant plus fort, repoussant davantage de boues dans les coins et les siphons. L'ordre correct est peu attrayant : collecte à sec, puis lavage, puis un passage à sec immédiat dans toute zone de passage. C'est pourquoi les usines de traitement des résidus mixtes utilisent généralement deux machines : une autolaveuse achetée en premier est souvent complétée par une balayeuse dans l'année qui suit. Le critère justifiant la nécessité des deux machines est défini dans… Notre guide pour choisir entre balayer et frotter.
Effets du liquide de refroidissement et de l'huile sur un épurateur
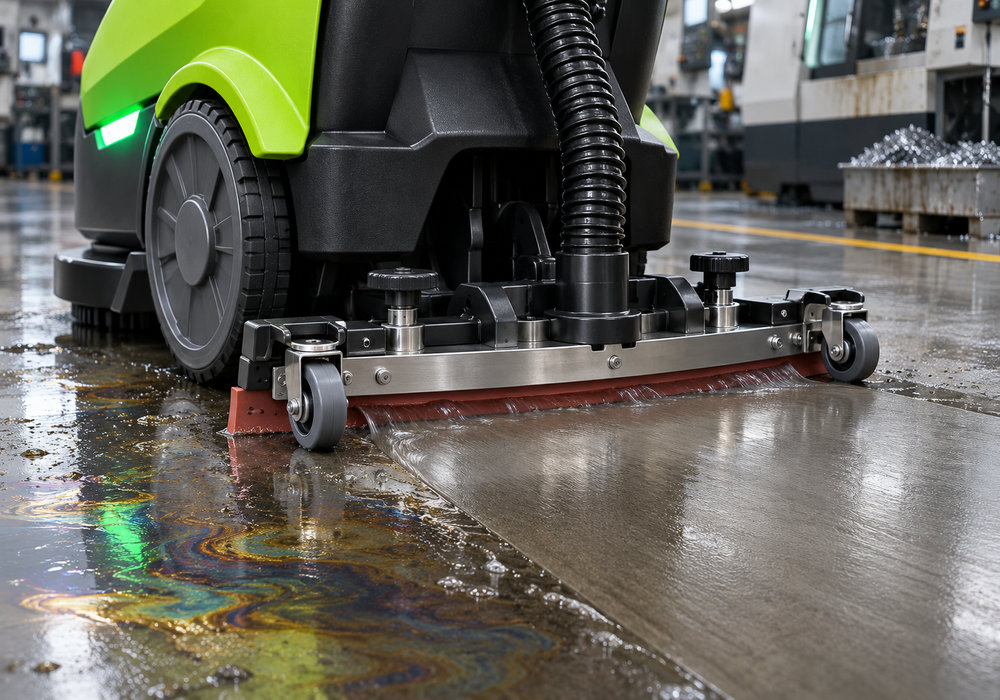
Le liquide de coupe attaque trois éléments du système de nettoyage : la mousse dans le réservoir de récupération, l'adhérence de la raclette et la légalité des produits que vous rejetez.
Le liquide de refroidissement contient des tensioactifs qui moussent violemment dans le réservoir de récupération. La mousse atteint le flotteur, l'aspiration s'interrompt et l'opérateur constate que la machine n'aspire plus, alors que le problème est d'ordre chimique. Un antimousse et une concentration de solution plus faible résolvent la plupart du problème – l'un des rares cas où la solution dépend du fournisseur de produits chimiques, et non du fournisseur de la machine. La seconde cause est d'ordre mécanique : un film d'huile entre le caoutchouc de la raclette et le sol lubrifie la lame, qui glisse donc sur le liquide et laisse un résidu qui se resalise en quelques heures. Une pression plus ferme, un tranchant plus affûté et le produit approprié permettent d'éliminer la majeure partie de ce résidu, comme expliqué précédemment. notre guide de sélection des raclettes et des brosses. Le troisième problème est d'ordre réglementaire. Les eaux de lavage chargées d'huile et de fines particules métalliques sont des eaux usées de procédé, et non des effluents industriels destinés au réseau d'eaux pluviales ; les opérations à destination des États-Unis font référence à des programmes tels que : NPDES de l'EPA Pour les voies d'évacuation, il faut tenir compte du temps nécessaire à la décantation de nombreux sites avant le rejet. Prévoyez ce budget avant de commander la machine : une épuratrice sans raccordement légal à l'évacuation ne fonctionnera pas.
Nettoyage en continu pendant les heures de production
Le nettoyage de l'atelier est programmé en fonction du plan de production, et non par l'équipe de nettoyage ; la période utilisable se situe entre la dernière pièce et la première, et elle est généralement plus courte que ne le suggère la superficie.
Il existe trois périodes de nettoyage : le changement d'équipe, la maintenance (lorsque les machines sont à l'arrêt) et l'arrêt du week-end. Le changement d'équipe convient aux interventions localisées (une cellule, une allée) avec une machine compacte qui circule sans bloquer le passage. La maintenance permet un nettoyage plus intensif, puisque les équipements sont déjà arrêtés. Le week-end est dédié aux travaux de fond : lavage complet des sols, entretien des cuves et des filtres, remise en état du marquage au sol. L'erreur de planification consiste à prévoir que le changement d'équipe suffira pour l'ensemble de l'usine. Lorsque le nettoyage doit être effectué pendant la production, le choix se restreint à une machine compacte et silencieuse que les équipes peuvent déplacer autour des cellules actives (l'acoustique en journée est abordée dans notre documentation). guide d'utilisation des épurateurs silencieux. Un plan de nettoyage d'atelier qui prévoit une plage horaire de trois heures s'effondre généralement au bout de deux mois, lorsque les heures supplémentaires compensent le manque à gagner.
Analyse de sécurité : film d'huile, copeaux et circulation des chariots élévateurs
Un sol usiné combine trois mécanismes de glissement — film d'huile, copeaux et circulation de véhicules à roues en acier — et un seul passage qui élimine ces trois éléments est plus efficace que n'importe quelle politique de sécurité.
L'adhérence est une propriété du revêtement de sol, et non de la méthode de nettoyage ; elle se dégrade dès que de l'huile s'y dépose. La contamination par film humide est la principale cause de chutes dans les ateliers ; des programmes tels que… Institut national de sécurité des sols documenter la manière dont les surfaces traitées sont mesurées et entretenues. Les surfaces de circulation industrielles générales relèvent de la réglementation relative aux surfaces de circulation et de travail. 29 CFR 1910 Sous-partie D comme point de référence américain. Les copeaux ajoutent un deuxième mécanisme : une spirale métallique se comporte comme un rouleau sous une botte et comme un projectile sous une roue de chariot élévateur. La circulation ajoute le troisième : les roues en acier polissent un film huileux en une pellicule que la signalisation ne parvient pas à éliminer. Pour une autolaveuse d'atelier, le dossier de sécurité prévoit trois options : une puissance de récupération suffisante pour laisser le sol sec, un parcours qui passe sous les établis et autour des socles de machines, et un programme qui élimine l'huile avant le changement d'équipe. La sécurité électrique pour cette catégorie de machines relève de la responsabilité de… CEI 60335-2-72 Famille, qu'il convient de mentionner lors de votre demande de justificatifs.
Ce qu'un nettoyeur de sols d'atelier ne peut pas faire
Certains ateliers nécessitent des équipements qui ne font pas partie de cette catégorie, et connaître ces limites au plus tôt permet d'éviter un décalage coûteux.
Trois limites sont essentielles. Premièrement, les atmosphères explosives : les zones classées pour les poussières combustibles ou les vapeurs de solvants nécessitent un équipement certifié antidéflagrant. Aucun épurateur industriel standard ne répond à ces critères ; il est donc impératif de spécifier l’équipement et de vérifier sa certification avant tout achat. Deuxièmement, le balayage et l’épuration combinés : bien qu’il existe des machines à passage unique, ce fabricant propose des épurateurs et des balayeuses dédiés. Les ateliers traitant des déchets mixtes doivent donc prévoir un circuit à deux machines. Troisièmement, les particules ultrafines ou dangereuses : les poussières submicroniques et toute substance soumise à une limite d’exposition nécessitent une extraction à la source ou une collecte par filtre HEPA (une catégorie différente). Si une installation ne remplit aucune de ces trois conditions, un épurateur à batterie lithium-ion classique convient généralement. En revanche, si elle est concernée par l’une d’elles, il est impératif de résoudre ce problème au préalable.
Spécifications en six lignes pour les équipements d'atelier
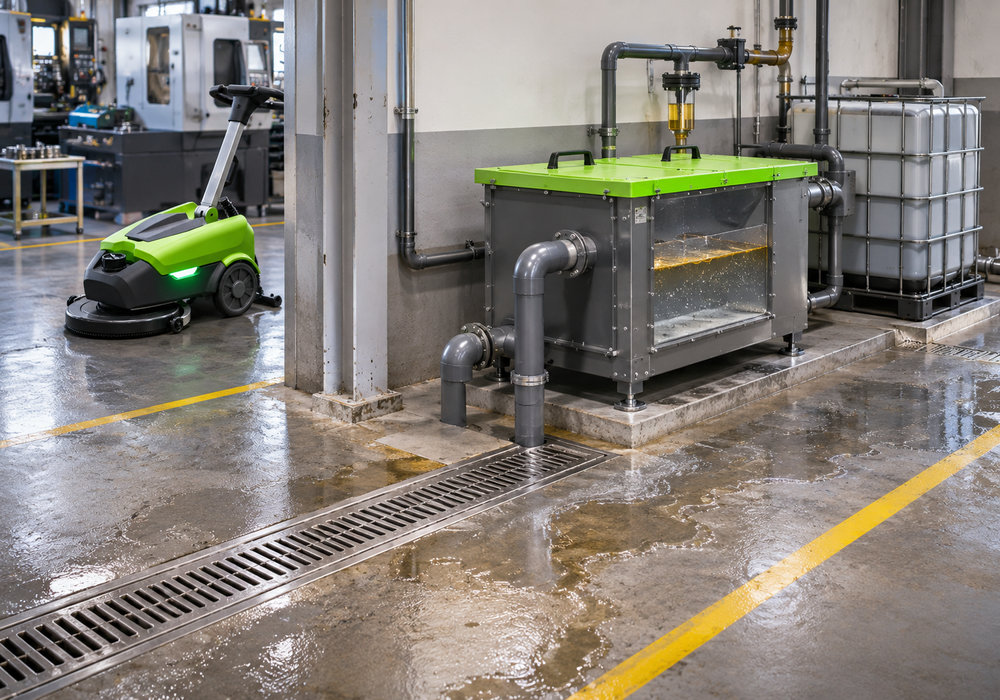
Six lignes, écrites simplement et envoyées aux fournisseurs, permettent de savoir s'ils comprennent le nettoyage en production ou s'ils se contentent de citer un catalogue.
| # | Doubler | Que déclarer |
|---|---|---|
| 1 | Procédé et résidus | Type de procédé ; résidu dominant, humide ou sec |
| 2 | Zone et itinéraire | Surface totale (m²), cellules ou zones, accès le plus étroit, rampes |
| 3 | Nettoyage de la vitre | Changement de production, maintenance ou arrêt ; minutes par passage |
| 4 | Eau et drainage | Point de remplissage, point de vidange, séparation de l'huile |
| 5 | Ambiance et certification | Toute zone classée, classe de poussière ou norme d'hygiène |
| 6 | Consommables et support | Durée de vie des brosses et des raclettes, délai de préparation, formation |
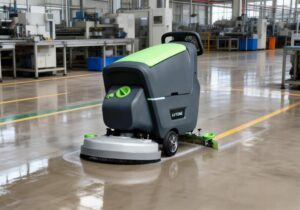
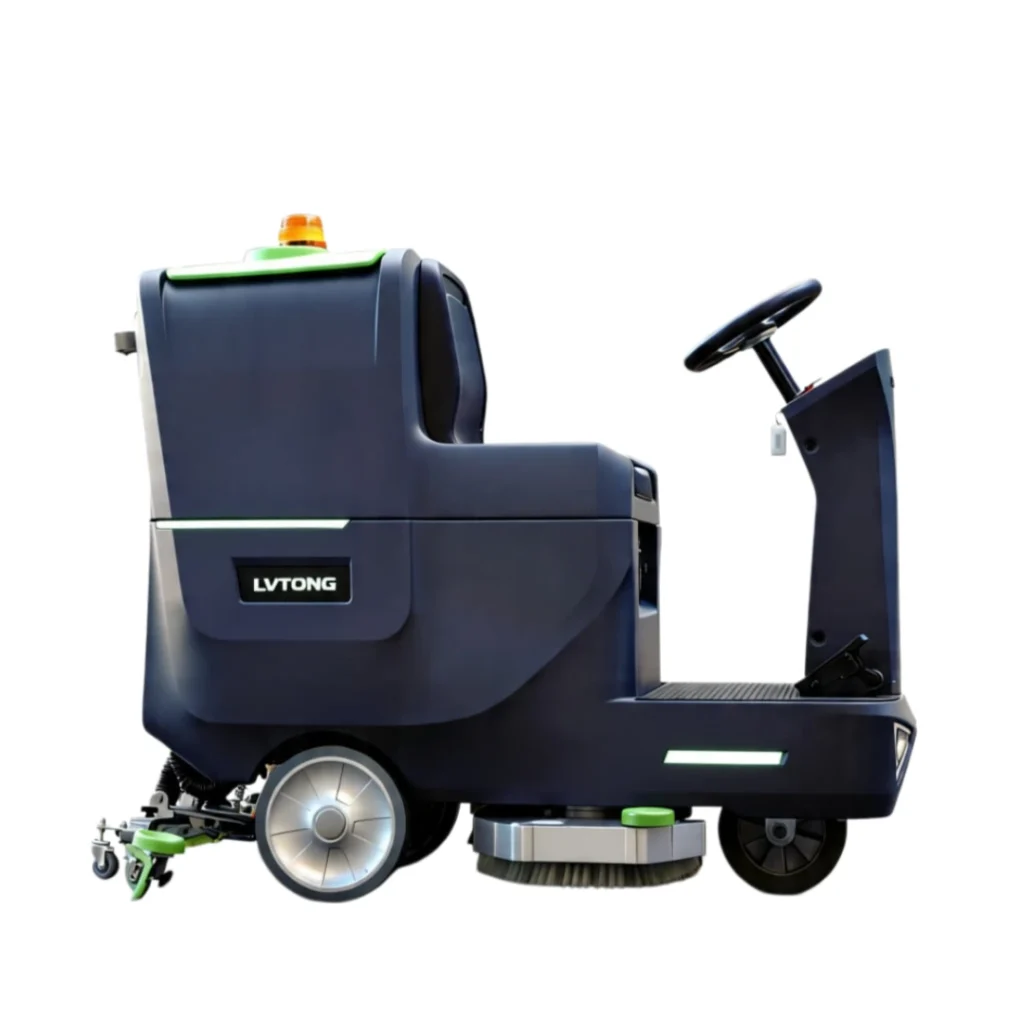
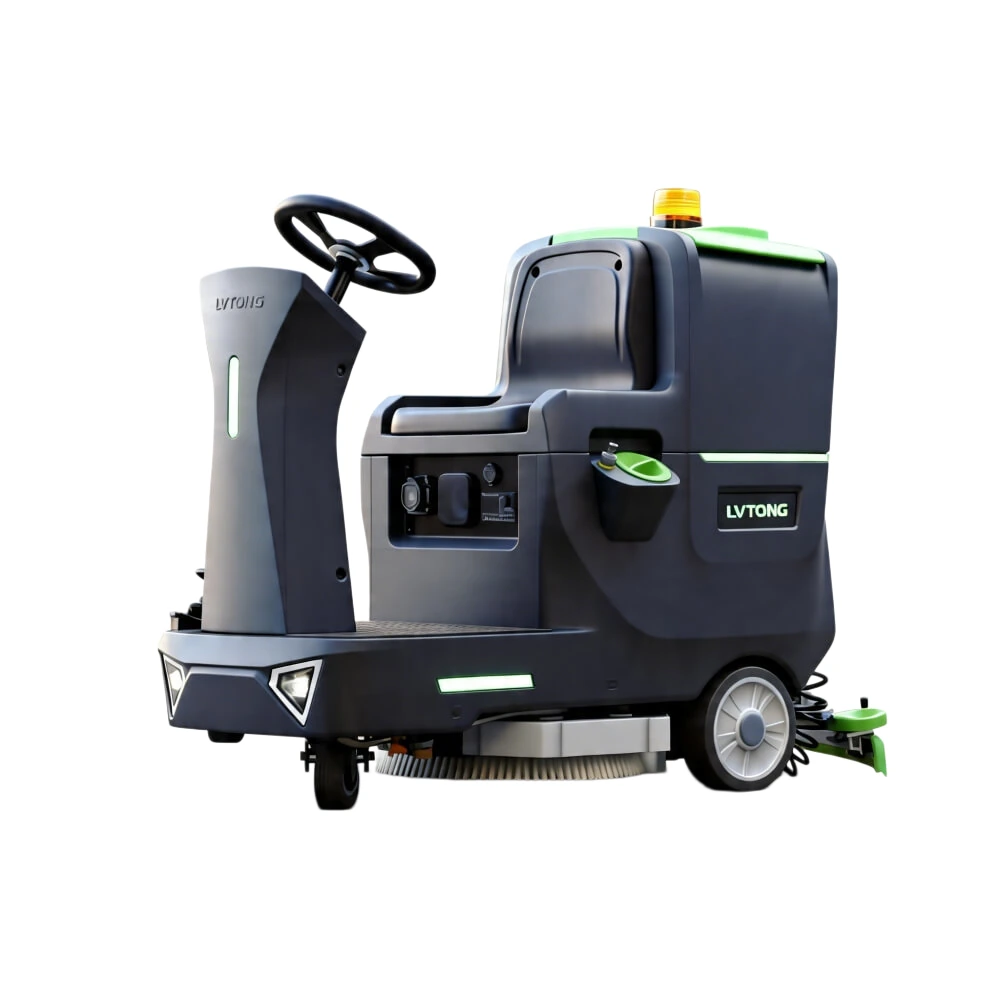
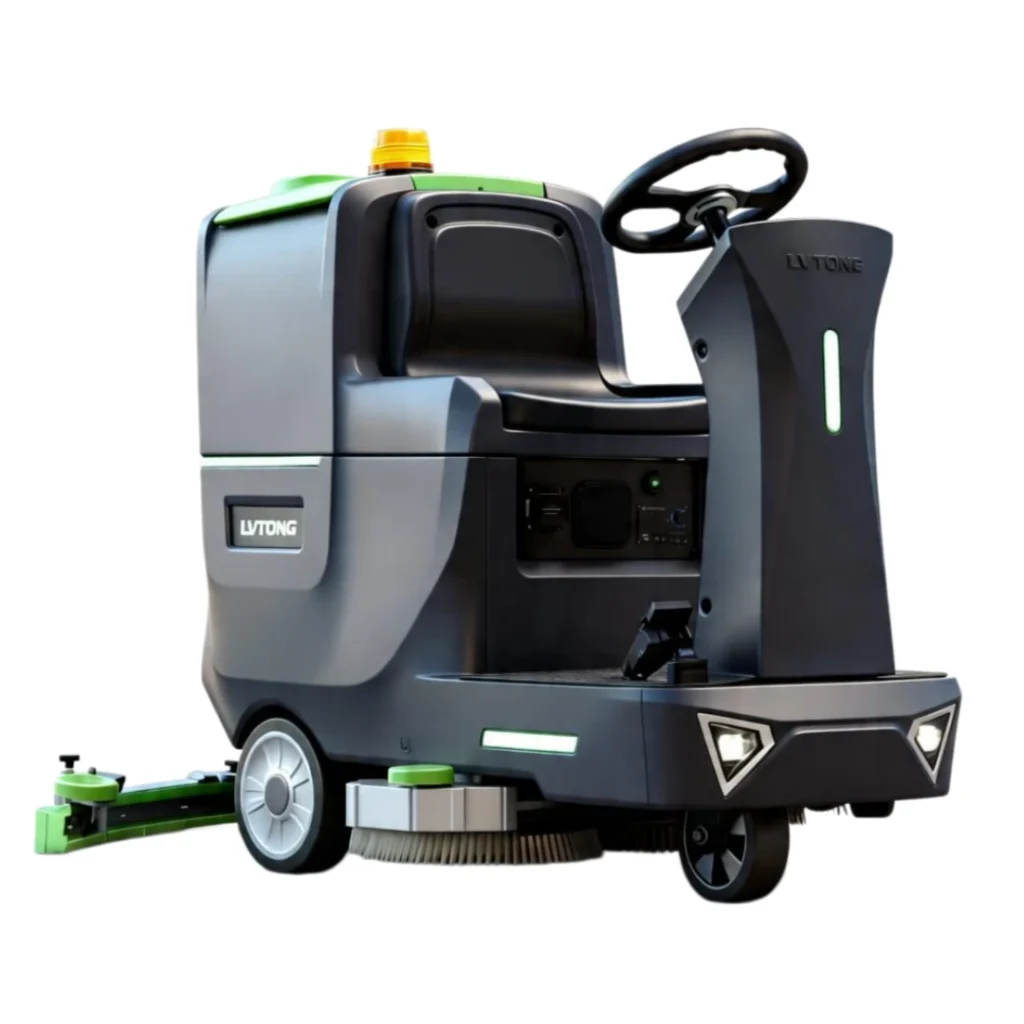
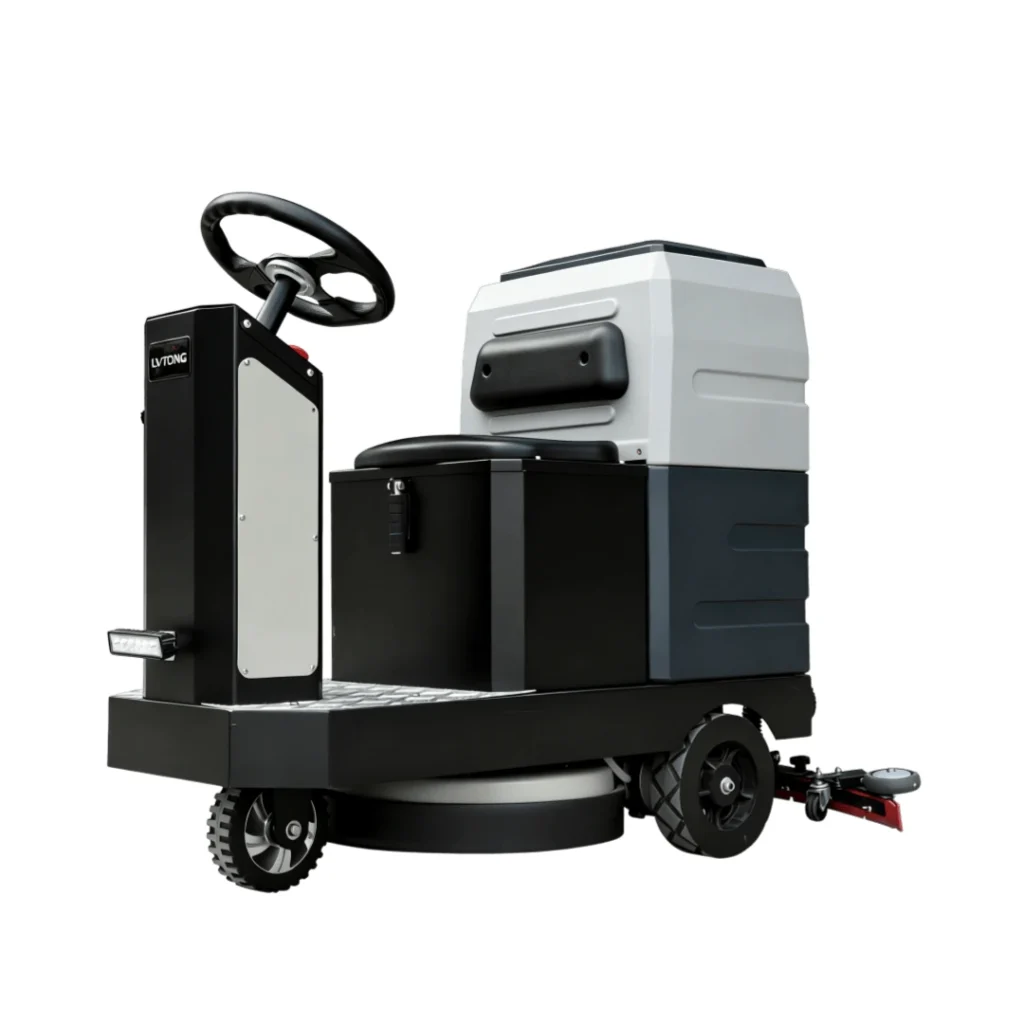
Un fournisseur qui propose une configuration et s'enquiert des deux lignes les plus importantes mérite d'être retenu. La plupart des nettoyeurs de sols d'atelier sont facturés en fonction de la largeur de nettoyage ; une réponse se limitant à cela témoigne d'une méconnaissance de la première ligne. Pour faire vérifier ces six lignes par rapport à un plan d'étage, Envoyez votre profil à notre équipe. et nous vous fournirons un plan de machines et de consommables pour le processus que vous utilisez — pour une installation compacte, une unité autoportée comme la Machine de nettoyage de sols d'atelier LVTONG LT-S530X (50 cm de largeur de châssis, puissance nominale de 2 100 m²/h) ; pour des surfaces plus grandes, la catégorie autoportée prend le relais.
Questions fréquemment posées
Quel est le meilleur nettoyant pour sols d'atelier pour un atelier d'usinage ?
Un système en deux passes est optimal : ramassage à sec des copeaux, puis passage d’une autolaveuse équipée d’une raclette résistante à l’abrasion et d’un système antimousse pour éliminer le film de liquide de refroidissement. Le meilleur nettoyeur de sol d’atelier est celui qui empêche tout contact des copeaux avec le réservoir de récupération.
Une autolaveuse peut-elle traiter les copeaux de métal ?
À éviter lors du premier passage. Les copeaux abîment les brosses et obstruent les systèmes de récupération ; une fois mouillés, ils forment une boue qui s'étale au lieu de décoller. Il faut d'abord ramasser les copeaux secs, puis frotter : c'est cette méthode qui assure la longévité d'une autolaveuse.
Comment empêcher une éponge de mousser avec du liquide de coupe ?
Diminuez la concentration de la solution, ajoutez un antimousse et nettoyez le flotteur du réservoir de récupération. La présence de mousse au niveau du flotteur simule une panne de vide, et les opérateurs remplacent des pièces alors que la réparation est chimique.
Ai-je besoin d'équipements antidéflagrants dans mon atelier ?
Uniquement dans les zones officiellement classées pour les poussières combustibles ou les vapeurs de solvants. Les épurateurs industriels standard ne sont pas conçus pour les zones classées ; cette intervention doit donc être effectuée dans le cadre de votre évaluation de la sécurité des procédés.
À quelle fréquence faut-il faire fonctionner une autolaveuse de sol d'usine ?
Adaptez la fréquence au cycle de travail et aux résidus : les cellules d’usinage nécessitent généralement un passage localisé quotidien et un nettoyage complet hebdomadaire, tandis que les zones d’assemblage tolèrent une cadence moins soutenue. Laissez l’état du sol, et non le calendrier, déterminer l’intervalle.